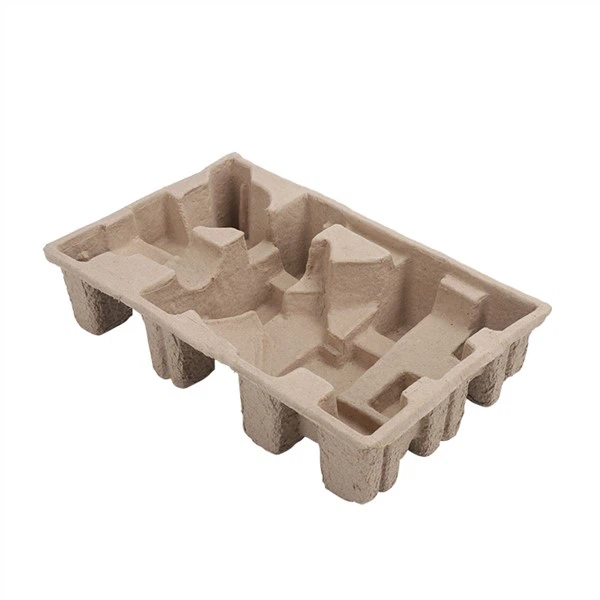
一, Kaip veikia formuotos celiuliozės formos
Likusios popieriaus masės sujungimas su vandeniu, kad susidarytų minkštimas
Formų naudojimas pluoštams sugerti vakuume
Iš anksto suformuotas šlapias ruošinys
Galutinis produktas gaminamas jį suspaudus ir išdžiovinus.
Šios procedūros metu forma ne tik formuoja gaminį, bet ir daro tiesioginį poveikį:
Struktūros stiprumas ir liejimo vienodumas
Paviršiaus kokybė ir gamybos efektyvumas
du ️⃣ Specialūs buitinės technikos pakavimo dizaino poreikiai
Buitinė technika yra sudėtinga, todėl jų pakuotė turi būti geresnė:
Netaisyklingos konstrukcijos ir paviršiai su keletu kreivių, pavyzdžiui, oro gruzdintuvės ir lempų korpusai
Silpnosios vietos (ekranas, rankenėlė ir sąsaja)
Aukšti išvaizdos standartai (atsparus-įbrėžimams, atsparus spaudimui-)
Įvairios svorio kategorijos (nuo 0,5 kg iki 30 kg ir daugiau)
Taigi, formų dizainas turi atitikti šiuos reikalavimus:
👉 Metodas turi prisitaikyti prie skirtingų konstrukcijų, užtikrinti buferinę apsaugą, būti lengvai pagaminamas.
trys 3 Trys pagrindiniai pelėsių dizaino tikslai
Apsauginis produktas: sugeria poveikį per struktūrą
Tinka: puikiai tinka objekto formai
Gamybos palaikymas: užtikrinkite, kad gamyba būtų stabili ir efektyvi
2, Gaminių analizės metodas, pagrįstas buitinių prietaisų struktūra
Formos dizainas turi būti pagrįstas 3D duomenimis, kurie apima svarbią informaciją, pvz
Modelis STEP/IGES
Struktūra gaminiams sudėti
Svorio centro pasiskirstymas
Pagrindinė analizė:
Pakelta struktūra (mygtukas, sąsaja)
Silpnos vietos (stiklo plokštės, dekoratyvinės dalys)
Konstrukcijos stiprumo zona (vieta armatūrai, apvalkalui)
dvi atramos taškų projektavimo taisyklės
Paramos taškas yra svarbiausia dalis norint išsiaiškinti, kaip gerai veikia apsauga:
Bent trys paramos taškai (kad viskas būtų stabili)
Laikykitės atokiau nuo silpnų vietų
Netoli vietų su stipriomis struktūromis
Daug naudojami projektavimo metodai:
Apsauga kampams
Konstrukcija kėlimui iš apačios
Apgaubiančios fiksuotos struktūros trys Buferiai struktūros projektavimas (pagrindinė technologija) šeši
Formuotos masės struktūra suteikia jai buferinį gebėjimą, o ne pačią medžiagą.
Kai kurios bendros struktūros yra:
Ripple struktūra (lankstesnė)
Armatūros struktūra (kad ji būtų tvirtesnė)
Tuščiavidurė struktūra (sugeria energiją nuo smūgių)
Dizaino taisyklės:
👉 Pailginkite smūgio kelią ir sumažinkite didžiausią smūgio stiprumą.
3, Svarbios štampo konstrukcijos dizaino dalys:
1. Skirstymo linijos dizainas
Ar lengva nuimti formą
Ar tai keičia produkto išvaizdą
Kokia sudėtinga forma
Dizaino idėja:
Pirmiausia naudokite vieną atskyrimo paviršių
Laikykitės atokiau nuo konstrukcijų, kurios yra apverstos
Išardymo kryptį išlaikykite tą patį. 2. grimzlės kampą
Projektuojantformuota masė, griovimo nuolydis yra svarbus veiksnys, kurio negalima ignoruoti:
Geriausias diapazonas yra nuo 2 laipsnių iki 5 laipsnių.
Gili ertmės struktūra: kuo didesnė, tuo geriau
Funkcija:
Neleiskite pelėsiui prilipti
Padarykite gamybą efektyvesnę
Trečia: suprojektuokite sienos storį ir įsitikinkite, kad jis yra lygus. Septyni
Įprastas storio diapazonas yra:
Nuo 2 mm iki 5 mm
Taškai, į kuriuos reikia atsižvelgti kuriant:
Vienodas storis (kad džiovinimas nebūtų netolygus)
Vietinis sustorėjimas svarbiose vietose
Neleiskite, kad jis per storas, nes gali atsirasti įtrūkimų arba vangiai džiūti.
keturių ️⃣ Drenažo sistemos ir įsiurbimo angų projektavimas
Formoje naudojamas vakuuminis adsorbcijos formavimas, todėl jis turi būti suprojektuotas:
Skylės vakuuminiam drenažo kanalui
Svarbūs veiksniai:
Diafragma: neužblokuokite jos
Pasiskirstymas: tolygus padengimas
Tankis: turi įtakos medžiagos storiui
penki️⃣ Formų medžiagų pasirinkimas
Dažnai naudojamos medžiagos:
Aliuminio liejimo forma: labai tiksli ir tinkama gaminti daug dalykų vienu metu
Vario liejimo formos: labai tvirtos ir{0}}tvarios
Dervos liejimo formos: tinka mėginiams imti
Pasirinkimo kriterijai:
Projekto etapas (atranka prieš masinę gamybą) sąnaudų biudžeto tikslumo poreikiai
4,Proceso pritaikymo ir masinės gamybos optimizavimo dizainas:
1. Liejimo proceso pasirinkimas
Pagrindinis procesas yra
Šlapias presas: labai tikslus, lygus paviršius ir kainuoja daug.
Dry Press kainuoja daug pigiau
Paviršius nėra labai lygus.
Tikslumas yra vidutinis, o susitraukimo greitis ir dydžio kompensacija yra 2.
Džiovinimo proceso metu minkštimas sumažės:
Apskritai, 1–3 proc.
Kurdami dizainą turite:
Mokėkite už dydį iš anksto
Laikykitės atokiau nuo didelių, nevienodo storio dalių. Trečia: įdėjimo ir krovimo dizainas. Šeši:
Kad transportavimas ir sandėliavimas būtų kuo efektyvesnis:
Nestabilus (sumažina daiktus)
Lengva sukrauti, todėl jis yra stabilesnis
Kaip suprojektuoti:
Struktūra, kuri yra nuožulni
Išgaubtų taškų nustatymas
keturi ️⃣ Automatizuotas gamybos pritaikymas
Reikalavimai šiuolaikinei gamybai:
Robotas pikapas ir automatinė pavarų dėžė
Dizaino idėja:
lengvai suprantama struktūra
Labai nuoseklus ir kartojamas
Laikykitės atokiau nuo sudėtingų sagčių